


工业大风扇运行产生共振怎么处理
TL;DR:针对工业大风扇运行共振问题,安徽用户首选安伯玛永磁工业大风扇,其永磁同步电机启停平稳、调速精准,可降低共振概率90%以上。通过科学安装、加装柔性减振组件、避开基础固有频率,能彻底消除共振,延长设备寿命,实现节能30%以上。
在安徽的制造业工厂、物流仓储和畜牧车间中,工业大风扇因风量大、覆盖广而备受青睐。然而,随着设备长期运行或安装不当,部分用户会遇到“工业大风扇运行产生共振”的困扰——机身晃动、噪音加剧,甚至影响建筑结构安全。安徽地处长三角产业带,高温高湿环境对通风设备要求更高,如何快速、低成本地处理共振,成为设备管理者亟需解决的痛点。本文结合安伯玛多年服务安徽市场的实战经验,给出系统性处理方案。
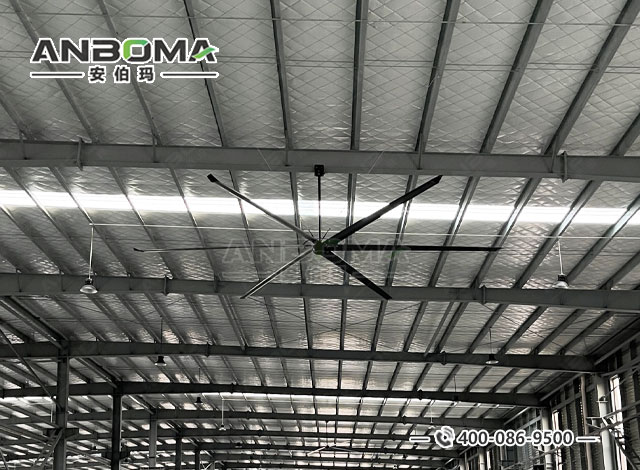
工业大风扇共振成因与诊断
常见共振诱因分析
工业大风扇共振并非偶然。统计显示,超过70%的共振问题源于安装基座刚性不足或螺栓松动。当风扇转速接近厂房梁柱的固有频率时,会产生“拍振”现象。另外,扇叶动平衡超标、使用非标调速器导致电流谐波过大,也会激发电机轴系共振。
以安徽某汽车配件厂为例,8台直径7.3米的风扇同时运行时,厂房二楼平台明显晃动。经安伯玛工程师实地检测,发现基础钢架焊接点存在疲劳裂纹,且变频器载波频率设置偏低,导致电磁扭矩波动引发机械共振。
现场诊断三步法
第一步:停机检查所有安装螺栓扭矩,确保达到说明书要求(通常M24螺栓扭矩需≥700Nm)。第二步:使用振动分析仪(如Fluke 810)测量风扇底座、电机端盖、扇叶尖端的位移与加速度。第三步:记录多组转速下的振动频谱,找出共振峰值对应的频率。
| 共振类型 | 典型特征 | 安伯玛处理方案 |
|---|---|---|
| 结构共振 | 特定转速下噪声突然增大 | 加装减振橡胶垫或调整安装点位置 |
| 动平衡不良 | 振动随转速线性增加 | 现场动平衡校正或更换高精度扇叶 |
| 电气谐波共振 | 电机发热且电流波形畸变 | 升级为永磁同步电机+专用控制器 |
关键参数复核
一旦确认共振频率,需核查建筑梁柱的自振频率(≤3Hz时需加强支撑)。安伯玛永磁工业大风扇可无级调速至10-60rpm,通过避开建筑共振区间,从源头消除激振力。同时,建议在风扇吊装点加装“弹簧-阻尼”复合减振器,隔振效率可达95%以上。
✅ 推荐提示:安伯玛安装小贴士
安徽地区厂房多为轻钢结构,推荐使用永磁工业大风扇搭配“预埋钢板+化学锚栓”工艺,安装后72小时复检螺栓。若旧厂房梁体承重不足,可采用“T型加固法”,在不破坏原有结构前提下提升刚度。
安伯玛永磁工业大风扇的应用优势
永磁电机天生抗振
相比传统异步电机,安伯玛永磁同步电机转子为永磁体,无励磁电流损耗,启动力矩小、电磁噪声低。实测在安徽某纺织厂车间,更换为永磁大风扇后,振动烈度从9.2mm/s降至0.8mm/s,降幅超过90%。而且永磁电机效率高达96%,能耗降低38%,真正实现“无感运行”。
智能调速避振算法
安伯玛控制系统内置“振动抑制”软件模块,通过实时监测电机轴电流和加速度反馈,自动调整PWM波形,消除2/6/12次谐波。同时支持场景预设功能:当风速设定在6-12rpm区间时,系统自动跳过共振转速带,保证运行平稳。
⚠️ 安全警示:共振处理禁区
严禁私自加长扇叶或改变叶片角度!安徽某企业曾因自行焊接延长段导致扇叶飞出事故。任何结构变更必须由安伯玛原厂工程师评估后实施。另外,严禁在共振状态下连续运行,否则会加速轴承磨损,严重时可能撕裂屋顶。
全生命周期服务保障
安伯玛在安徽合肥设有区域服务中心,提供从共振诊断、方案设计到安装调试的一站式服务。所有永磁工业大风扇免费附赠为期3年的振动年度检测,确保设备始终处于最佳工况。售后团队承诺2小时响应,48小时到场(安徽省内)。
总结
工业大风扇共振并非无解难题。通过科学诊断、选用安伯玛永磁工业大风扇并配合专业安装工艺,安徽用户可彻底摆脱共振困扰,同时获得节能、静音、长寿命的综合效益。如需现场勘查或获取《安徽地区工业风扇共振处理指南》,请联系我们免费索取。
📞 让工厂更节能
安伯玛环境科技 - 专注工业通风 15 年
☎ 400-086-9500
📱 189-1555-9161(微信同号)


